Výroba ocelového bednění je procesem přeměny konstrukčních konceptů na opakovaně použitelné a odolné komponenty. Proces je propojený, vyžaduje spolehlivé materiálové vlastnosti a klade důraz na jednotu přesnosti tváření a strukturální pevnosti. Celý proces zhruba zahrnuje kontrolu surovin, stříhání, tvarování a lisování, svařování a montáž, povrchovou úpravu a kontrolu hotových výrobků. Každý krok je základem kvality konečného produktu.
Výroba začíná přísnou kontrolou surovin. Vybrané ocelové desky musí splňovat konstrukční požadavky na pevnost a tloušťku a povrch musí být zkontrolován na vady, jako jsou praskliny, rez nebo delaminace. Pouze kvalifikované desky mohou postoupit do dalšího procesu. Na základě modelu bednění a specifikací budou technici racionálně řezat desky podle dispozičního výkresu, aby se snížilo množství odpadu. CNC řezací nebo plazmové řezací zařízení se používá k řezání desek na přednastavené rozměry, které vyžadují čisté řezy a přesné rozměry, aby poskytly dobrý výchozí bod pro následné tvarování.
Po zaslepení začíná fáze tvarování. K lisování a tvarování ocelových plátů se používá lis a formy, které vytvářejí požadované konkávní a konvexní obrysy a ohýbání hran. Tento krok určuje geometrii a{2}}nosnou kostru bednění. U panelů s výztužnými žebry nebo speciálními zakřivenými povrchy je zapotřebí více polohovacích výlisků, aby bylo zajištěno konzistentní zakřivení a úhly. Tlak a teplota musí být řízeny během procesu tváření, aby se zabránilo nadměrné deformaci ovlivňující vlastnosti materiálu nebo způsobující odchylky zpětného odpružení.
Následuje svařování a montáž. Tvarované panely jsou umístěny s ocelovým rámem a výztužnými žebry podle konstrukčních uzlů a spojovány pomocí svařování v ochranné atmosféře CO2 nebo svařování elektrickým obloukem. Svařování musí zajistit úplné svary, bez struskových vměstků a pórovitosti, a po svaření se musí provést nezbytné ošetření pro odstranění pnutí, aby se zabránilo lokální deformaci, která by ovlivnila celkovou rovinnost. Kvalita svařování kritických nosných-dílů je obzvláště důležitá a je často zajištěna pomocí nedestruktivních zkoušek a náhodných kontrol.
Po svaření začíná povrchová úprava. Mechanické odstranění rzi nebo pískování se provádí za účelem odstranění oxidových okují a svařovací strusky, poté následuje aplikace antikorozního základního nátěru. Některé produkty jsou také opatřeny vrchním nátěrem odolným proti opotřebení-nebo korozi-, který prodlužuje životnost ve vlhkém nebo korozivním prostředí. Povrchový nátěr musí být stejnoměrný a musí mít silnou přilnavost, aby se zabránilo odlupování a kontaminaci betonového povrchu během výstavby.
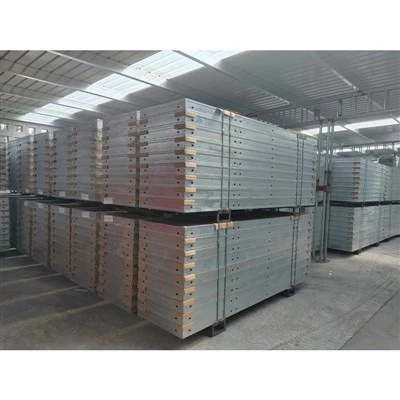
Posledním krokem je kontrola hotového výrobku a číslování. Kontrola zahrnuje kontrolu rozměrů, rovinnosti, kvality svaru a celistvosti povlaku. Kvalifikované produkty jsou očíslovány podle specifikací a požadavků projektu a uloženy ve skladu pro rychlou přepravu a-montáž na místě. Někteří výrobci také provádějí simulované zátěžové zkoušky, aby ověřili stabilitu bednění při bočním tlaku betonu.
Tento standardizovaný proces zajišťuje kontrolovatelnou kvalitu ocelového bednění od materiálů až po hotový výrobek, což mu umožňuje zachovat vysokou přesnost a trvanlivost během výstavby a poskytuje pevnou podporu pro tvorbu betonových konstrukcí.